
Multi Column Distillation Plant: Complete Guide for Pharmaceutical Water Purification
Introduction
Water is one of the most critical raw materials in the pharmaceutical industry. Whether manufacturing injections, vaccines, IV fluids, biotechnology products, or sterile formulations, the quality of water directly affects product safety and compliance. To achieve pharmaceutical-grade purity, industries rely on a Multi Column Distillation Plant (MCD Plant).
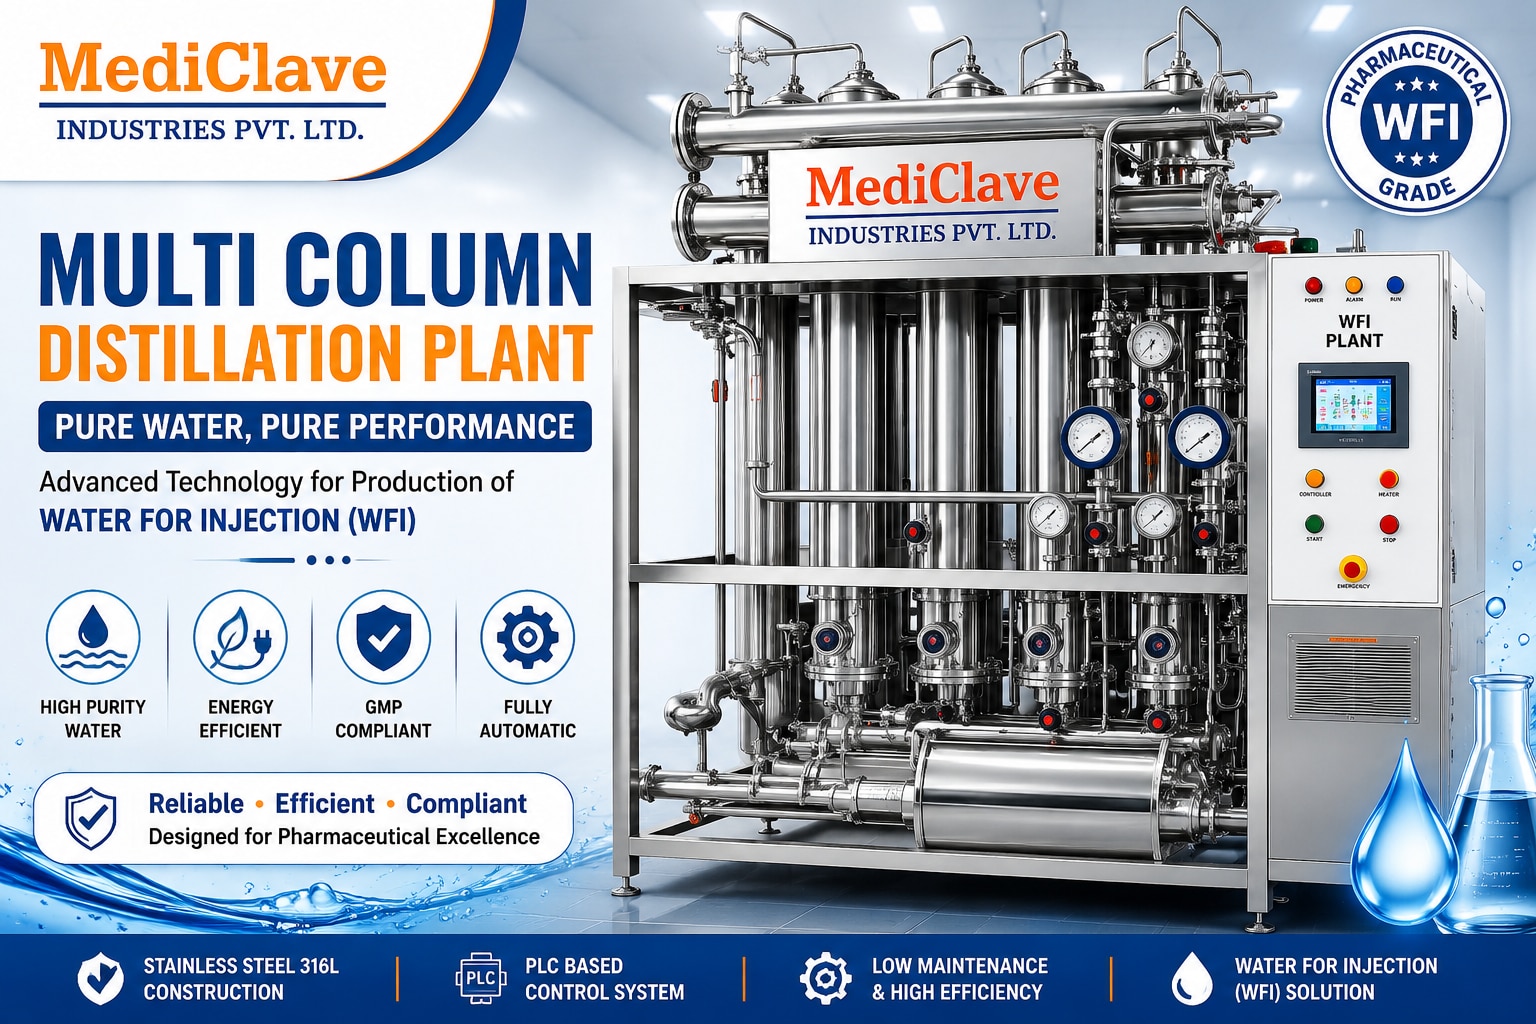
A Multi Column Distillation Plant is specially designed to produce Water for Injection (WFI) by using the principle of multiple-effect distillation. It removes dissolved salts, pyrogens, bacteria, endotoxins, organic impurities, and other contaminants to produce highly purified water that complies with international pharmaceutical standards.
At Mediclave Industries Private Limited, we manufacture advanced Multi Column Distillation Plants engineered for maximum efficiency, energy savings, GMP compliance, and long-term reliability.
What is a Multi Column Distillation Plant?
A Multi Column Distillation Plant is a pharmaceutical water purification system that converts purified water into Water for Injection (WFI) through repeated evaporation and condensation inside multiple distillation columns.
Unlike single-stage distillation, multiple columns reuse steam energy, significantly reducing utility consumption while producing consistently high-purity water.
The plant is widely used in pharmaceutical manufacturing facilities where contamination-free sterile water is essential.
Working Principle of Multi Column Distillation Plant
The system operates on the principle of Multiple Effect Distillation (MED).
The process begins by feeding purified water into the first distillation column. Clean steam heats the water until it evaporates. The generated pure steam then moves into the next column, where it acts as the heating source for another batch of water.
This process continues across multiple columns.
Finally, the purified steam is condensed into Water for Injection while non-volatile impurities, bacteria, pyrogens, and dissolved solids remain behind and are discharged from the system.
This cascading heat recovery process makes the Multi Column Distillation Plant highly energy efficient.
Main Components of Multi Column Distillation Plant
A standard pharmaceutical MCD Plant consists of:
Feed Water System
Multiple Distillation Columns
Heat Exchangers
Evaporators
Condenser
Pure Steam Separator
Product Cooler
Stainless Steel 316L Construction
Sanitary Valves & Piping
PLC Based Control System
Instrumentation Panel
Safety Valves
Temperature & Pressure Sensors
Every component is designed according to pharmaceutical GMP requirements.
Applications of Multi Column Distillation Plant
Multi Column Distillation Plants are widely used in:
Pharmaceutical Manufacturing Plants
Injectable Drug Manufacturing
Vaccine Production Facilities
Biotechnology Industries
Sterile Formulation Plants
IV Fluid Manufacturing
Ophthalmic Manufacturing
API Manufacturing Units
Research Laboratories
Healthcare Manufacturing Facilities
Any facility requiring Water for Injection depends on reliable distillation technology.
Advantages of Multi Column Distillation Plant
Produces High Purity Water
Removes pyrogens, bacteria, endotoxins, dissolved salts, and contaminants to produce pharmaceutical-grade Water for Injection.
Energy Efficient Design
Multiple-effect distillation significantly reduces steam consumption compared to conventional distillation systems.
GMP & Regulatory Compliance
Designed according to:
GMP Guidelines
FDA Requirements
WHO Standards
cGMP
ASME Standards
ISPE Recommendations
Continuous Production
Suitable for continuous pharmaceutical manufacturing with stable output quality.
Low Maintenance
Robust stainless steel construction ensures years of reliable operation with minimal maintenance.
Fully Automatic Operation
PLC and HMI controls simplify monitoring and operation.
Hygienic Construction
Mirror-polished SS316L contact parts minimize contamination risks.
Features of Mediclave Multi Column Distillation Plant
Mediclave Industries offers advanced pharmaceutical water systems featuring:
Stainless Steel 316L Product Contact Parts
Fully Automatic PLC Control
HMI Touch Screen
Low Utility Consumption
Energy Saving Design
High Distillation Efficiency
Compact Footprint
Sanitary Design
CIP & SIP Compatibility
Online Monitoring
Easy Maintenance
Long Equipment Life
Every plant is customized according to customer production requirements.
Why Water for Injection (WFI) is Important?
Water for Injection is one of the purest forms of pharmaceutical water.
It is used in:
Injectable Medicines
Vaccines
IV Fluids
Sterile Products
Biotechnology Products
Pharmaceutical Cleaning
Sterile Equipment Washing
Even a small amount of contamination can affect product quality and patient safety, making high-quality WFI production essential.
Industries Using Multi Column Distillation Plants
Industries that commonly install MCD Plants include:
Pharmaceutical Industry
Biotechnology Industry
Healthcare Industry
Vaccine Manufacturing
Injectable Manufacturing
API Manufacturing
Research Institutes
Medical Device Manufacturing
Why Choose Mediclave Industries?
Mediclave Industries Private Limited is a trusted manufacturer of pharmaceutical process equipment and sterile processing solutions.
Our Multi Column Distillation Plants are known for:
Advanced Engineering
Pharmaceutical Grade Design
International Quality Standards
Reliable Performance
Low Operating Cost
Custom Manufacturing
Excellent After Sales Support
Experienced Technical Team
GMP Compliance
Long Service Life
Our systems are designed to maximize productivity while ensuring pharmaceutical compliance.
Maintenance Tips
To maintain optimum performance:
Regularly inspect heat exchangers.
Monitor steam quality.
Check feed water quality.
Perform routine sanitization.
Calibrate instruments periodically.
Inspect valves and seals.
Maintain recommended operating pressure.
Schedule preventive maintenance.
Proper maintenance improves efficiency and extends equipment life.
Future of Multi Column Distillation Technology
Modern pharmaceutical manufacturing demands automation, sustainability, and energy efficiency.
The latest generation of Multi Column Distillation Plants integrates:
Smart PLC Automation
Digital Data Logging
Remote Monitoring
Energy Optimization
Industry 4.0 Compatibility
Advanced Validation Features
These innovations improve operational reliability while reducing production costs.
Conclusion
A Multi Column Distillation Plant is an essential system for producing pharmaceutical-grade Water for Injection (WFI) with the highest standards of purity, safety, and regulatory compliance. By utilizing multiple-effect distillation, it delivers exceptional water quality while minimizing energy consumption and operating costs.
Whether you are setting up a new pharmaceutical manufacturing facility or upgrading your existing water purification system, investing in a high-quality Multi Column Distillation Plant ensures long-term efficiency, product quality, and compliance with global pharmaceutical standards.
Mediclave Industries Private Limited manufactures reliable, energy-efficient, and GMP-compliant Multi Column Distillation Plants tailored to the specific needs of pharmaceutical, biotechnology, and healthcare industries.
If you are looking for a trusted partner for pharmaceutical water systems, our experienced team is ready to provide customized solutions that meet your production requirements.
