
Multi Column Distillation Plant: The Complete Guide to High-Purity Water Production for the Pharmaceutical Industry
Water is one of the most critical raw materials used in pharmaceutical manufacturing. Whether producing injectable medicines, vaccines, IV fluids, sterile products, or biotechnology formulations, manufacturers require water of the highest purity. Even the smallest impurities can affect product quality, reduce shelf life, or lead to regulatory non-compliance. This is why pharmaceutical companies invest in advanced water purification systems that consistently produce Water for Injection (WFI) and Pure Steam.
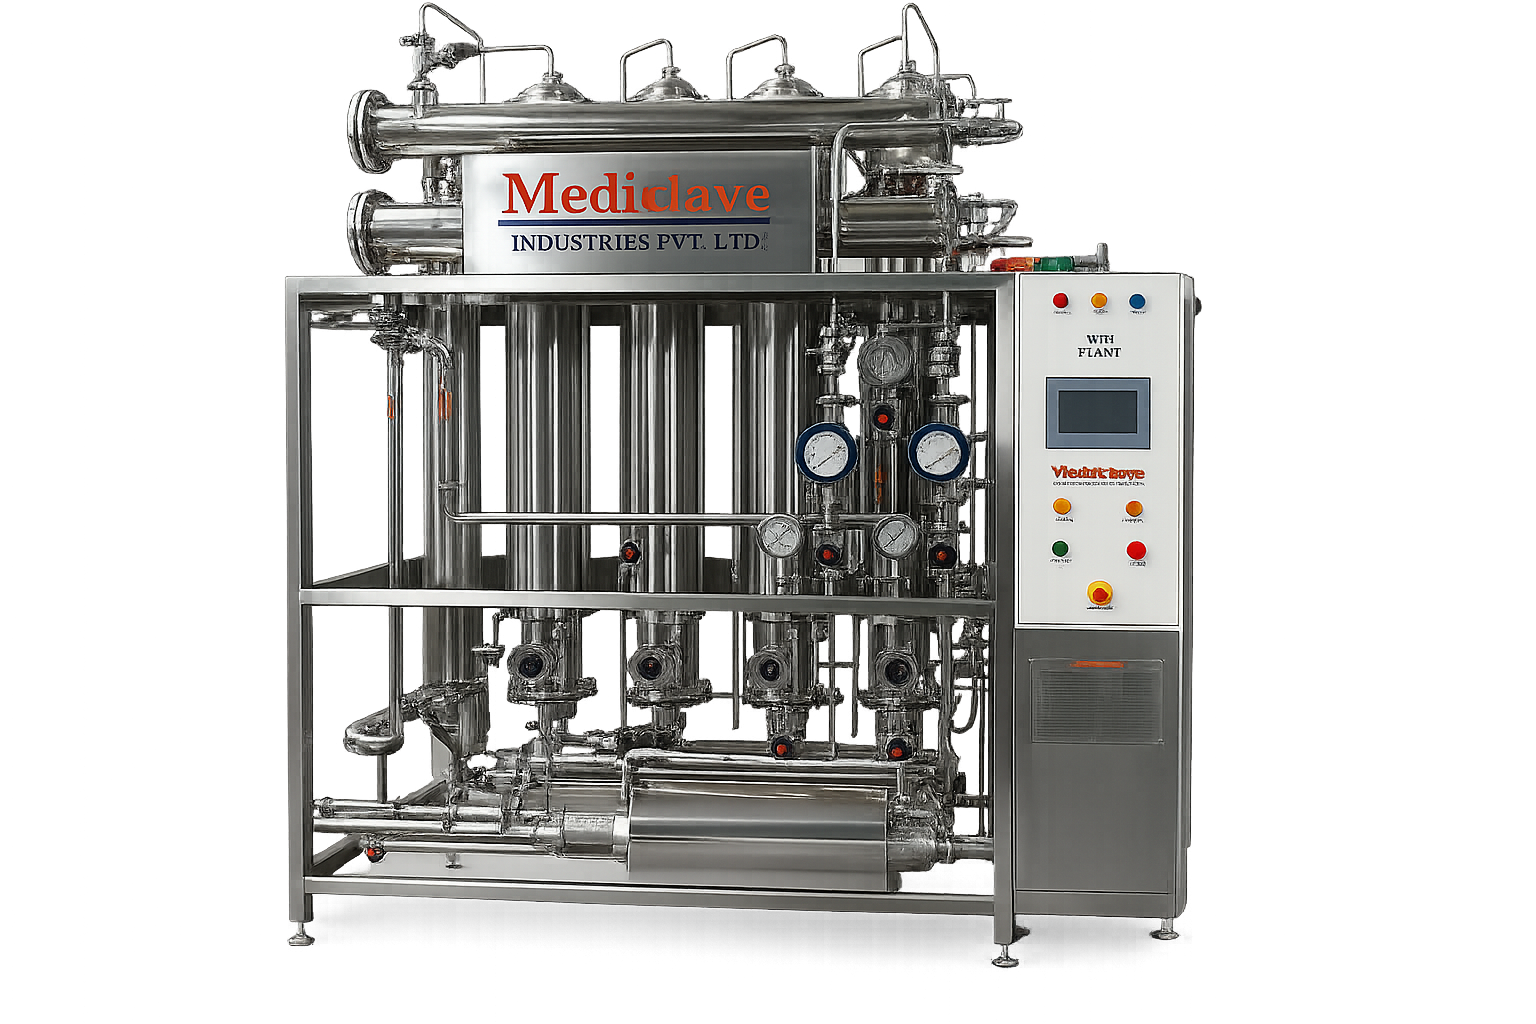
Among the most reliable solutions available today is the Multi Column Distillation Plant. Designed with advanced thermal distillation technology, this system produces pharmaceutical-grade Water for Injection while ensuring consistent quality, excellent energy efficiency, and compliance with GMP and international pharmaceutical standards.
At Mediclave Industries Pvt. Ltd., we manufacture high-performance Multi Column Distillation Plants that are engineered for pharmaceutical, biotechnology, healthcare, and research applications. Our systems are built using premium stainless steel, modern automation, and efficient multi-column technology to deliver dependable performance for years.
In this comprehensive guide, we'll explain everything you need to know about Multi Column Distillation Plants, including their working principle, components, advantages, applications, selection process, maintenance, and why Mediclave Industries is the trusted manufacturing partner for pharmaceutical water systems.
What is a Multi Column Distillation Plant?
A Multi Column Distillation Plant (MCD Plant) is a pharmaceutical water generation system designed to produce Water for Injection (WFI) through multiple-stage thermal distillation. The process removes dissolved salts, pyrogens, microorganisms, endotoxins, organic contaminants, and other impurities from purified water.
Unlike conventional single-stage distillation systems, a multi-column design uses several evaporator columns connected in series. The heat generated in one column is efficiently transferred to the next, significantly reducing steam consumption while maximizing water production.
The result is ultra-pure water suitable for pharmaceutical manufacturing, injectable drug production, laboratory use, and other highly regulated industries.
Why Water Quality Matters in Pharmaceutical Manufacturing
Every pharmaceutical manufacturer understands that water quality directly impacts product quality. Water is used in:
Injectable drug manufacturing
Vaccine production
Sterile formulations
IV fluid manufacturing
Biotechnology production
Laboratory testing
Equipment cleaning
Cleanroom operations
Process manufacturing
Pure steam generation
If water contains bacteria, pyrogens, minerals, or chemical contaminants, it can compromise the entire production batch.
This is why pharmaceutical companies depend on validated water generation systems like the Multi Column Distillation Plant.
To complete a pharmaceutical water generation system, many manufacturers also install a Pure Steam Generator, which works alongside the WFI system for sterilization applications. Learn more about Mediclave's Pure Steam Generator here:
https://www.mediclaveindustries.in/product/pure-steam-generator/
How Does a Multi Column Distillation Plant Work?
The operating principle is based on multiple-stage evaporation and condensation.
The process begins when purified feed water enters the first evaporator column. Steam heats the water until it evaporates. As the steam rises, contaminants such as salts, heavy metals, bacteria, and endotoxins remain behind.
The purified vapor then moves into the next column, where it transfers its heat while condensing. This recovered energy is used to evaporate more feed water in the following stage.
The process repeats through multiple columns, allowing maximum heat recovery and significantly reducing energy consumption.
Finally, the purified vapor condenses into high-quality Water for Injection.
This multi-stage design offers superior efficiency compared to conventional single-column distillation systems.
Major Components of a Multi Column Distillation Plant
A pharmaceutical-grade Multi Column Distillation Plant consists of several precision-engineered components:
Feed Water Pump
Preheater
Multiple Evaporator Columns
Demister Assembly
Condenser
Pure Water Collection System
Automatic Control Panel
PLC-Based Automation
Safety Devices
Stainless Steel Piping
Instrumentation System
Temperature Sensors
Pressure Gauges
Flow Meters
Sampling Points
Every component works together to ensure continuous production of pharmaceutical-grade Water for Injection.
Key Features of Mediclave Multi Column Distillation Plants
Mediclave Industries designs every system according to pharmaceutical industry requirements.
Our systems feature:
GMP-compliant design
Fully automatic PLC operation
Stainless Steel SS316L product contact parts
High thermal efficiency
Low steam consumption
Low cooling water requirement
Energy-saving design
Continuous WFI production
Compact installation
Easy maintenance
CIP compatibility
Long operational life
User-friendly controls
Reliable performance
International quality standards
For complete pharmaceutical water management, our WFI Storage & Distribution System ensures that the generated Water for Injection is stored and circulated hygienically while maintaining its quality. Explore the product here:
https://www.mediclaveindustries.in/product/wfi-storage-distribution-system/
Advantages of Using a Multi Column Distillation Plant
Produces Pharmaceutical-Grade Water
The plant consistently generates Water for Injection suitable for critical pharmaceutical applications.
High Energy Efficiency
Multiple-effect heat recovery significantly reduces operating costs.
Continuous Operation
Designed for uninterrupted production during long manufacturing cycles.
Reduced Steam Consumption
The multi-column design minimizes utility usage.
Lower Operating Cost
Energy savings result in reduced production expenses.
Excellent Water Quality
Removes pyrogens, endotoxins, bacteria, dissolved solids, and contaminants effectively.
GMP Compliance
Suitable for regulated pharmaceutical manufacturing facilities.
Easy Validation
Designed for IQ, OQ, and PQ validation processes.
Long Service Life
Manufactured using corrosion-resistant stainless steel with precision engineering.
Industries That Use Multi Column Distillation Plants
The system is widely used in:
Pharmaceutical manufacturing
Injectable medicine plants
Biotechnology industries
Vaccine production facilities
Medical device manufacturing
Research laboratories
Healthcare institutions
Chemical industries
Nutraceutical manufacturing
Cosmetics production
Veterinary pharmaceutical plants
Applications of Water for Injection
Water produced by the Multi Column Distillation Plant is used in:
Injectable formulations
IV fluid manufacturing
Vaccine preparation
Sterile pharmaceutical products
Laboratory analysis
Sterilization processes
Equipment washing
Cleanroom humidification
Pharmaceutical process equipment
Biotechnology research
For sterilization requirements, many pharmaceutical manufacturers integrate our Saturated Steam Sterilizer (Autoclave) into their production facility. Learn more here:
https://www.mediclaveindustries.in/product/saturated-steam-sterilizer/
Importance of Automation
Modern pharmaceutical manufacturing requires automated systems that minimize human intervention.
Mediclave Multi Column Distillation Plants include intelligent PLC-based automation that provides:
Automatic startup
Automatic shutdown
Continuous monitoring
Temperature control
Pressure monitoring
Alarm management
Data recording
Process safety
Batch consistency
Automation also reduces operator errors while improving production reliability.
Choosing the Right Multi Column Distillation Plant
Before purchasing a system, manufacturers should evaluate several important factors.
Production Capacity
Select a plant capable of meeting current and future water requirements.
Material of Construction
Choose SS316L contact parts for superior corrosion resistance and pharmaceutical compliance.
Automation Level
Advanced PLC systems improve operational efficiency.
Utility Consumption
Lower steam and cooling water requirements reduce operating costs.
Validation Support
Ensure documentation is available for pharmaceutical validation.
Service Availability
Reliable after-sales support is essential for long-term operation.
Customization
Every pharmaceutical facility has unique production requirements.
At Mediclave Industries, we provide customized solutions based on customer capacity, utility availability, and production needs.
Integration with Pharmaceutical Water Systems
A Multi Column Distillation Plant performs best when integrated with a complete pharmaceutical water generation system.
Typical configuration includes:
Pretreatment System
Purified Water System
Multi Column Distillation Plant
WFI Storage Tank
Distribution Loop
Pure Steam Generator
Sterilization Equipment
Such an integrated setup ensures smooth operation throughout pharmaceutical manufacturing.
For cleaning pharmaceutical manufacturing equipment, many facilities also install CIP & SIP Systems that automate cleaning and sterilization processes while reducing downtime. Learn more here:
https://www.mediclaveindustries.in/product/cip-sip-system/
Maintenance Tips
Routine maintenance helps maximize system performance and lifespan.
Recommended maintenance includes:
Regular inspection of columns
Monitoring feed water quality
Checking steam pressure
Cleaning condensers
Inspecting valves
Calibrating sensors
Monitoring conductivity
Preventive maintenance scheduling
Validating performance periodically
Replacing worn components when necessary
A preventive maintenance program significantly reduces unexpected downtime.
Why Choose Mediclave Industries?
Mediclave Industries Pvt. Ltd. has become a trusted manufacturer of pharmaceutical process equipment by focusing on quality, innovation, and customer satisfaction.
Our strengths include:
Advanced manufacturing facility
Experienced engineering team
Pharmaceutical-compliant designs
Premium-grade stainless steel fabrication
Customized engineering solutions
Competitive pricing
Timely delivery
Excellent technical support
Installation assistance
Validation documentation
Reliable after-sales service
We understand that pharmaceutical manufacturing requires equipment that performs consistently under demanding conditions. Our Multi Column Distillation Plants are designed to meet those expectations while delivering long-term reliability and operational efficiency.
In addition to water systems, Mediclave also manufactures Liquid Syrup Manufacturing Process Plants for pharmaceutical liquid production, enabling customers to source multiple process solutions from a single trusted manufacturer. Product details are available here:
https://www.mediclaveindustries.in/product/liquid-syrup-manufacturing-process-plant/
Future of Pharmaceutical Water Generation
The pharmaceutical industry continues to evolve with stricter regulatory standards and increasing production demands. Future water generation systems will focus on:
Higher energy efficiency
Smart automation
IoT-enabled monitoring
Remote diagnostics
Lower operating costs
Sustainable manufacturing
Predictive maintenance
Digital validation
Improved data integrity
Enhanced process reliability
Mediclave Industries continuously invests in research and product development to deliver next-generation pharmaceutical water systems that meet the evolving needs of global manufacturers.
Conclusion
A Multi Column Distillation Plant is far more than just a water purification system—it is a critical investment in pharmaceutical quality, regulatory compliance, and production reliability. By producing high-purity Water for Injection through efficient multi-stage distillation, it supports the manufacture of sterile medicines, injectables, vaccines, and other sensitive pharmaceutical products.
Choosing a well-designed system helps reduce operating costs, improve energy efficiency, and ensure uninterrupted production while meeting stringent GMP requirements. When integrated with complementary solutions such as Pure Steam Generators, WFI Storage & Distribution Systems, CIP & SIP Systems, and pharmaceutical sterilizers, it forms the backbone of a dependable pharmaceutical water infrastructure.
At Mediclave Industries Pvt. Ltd., we are committed to delivering robust, high-performance Multi Column Distillation Plants tailored to the unique needs of pharmaceutical and biotechnology manufacturers. With advanced engineering, premium materials, comprehensive support, and a focus on quality, we help our customers build efficient, compliant, and future-ready manufacturing facilities.
