
How Does a Saturated Steam Sterilizer Ensure Safe and Reliable Sterilization in Pharmaceutical Manufacturing?
Sterilization is one of the most critical processes in pharmaceutical manufacturing. Every injectable medicine, sterile solution, medical device, and pharmaceutical component must be produced under strict conditions to ensure patient safety. Even the smallest contamination can affect product quality, reduce shelf life, or create serious health risks. This is why pharmaceutical manufacturers rely on advanced sterilization equipment that delivers consistent, validated, and repeatable performance.
Among all sterilization technologies, the Saturated Steam Sterilizer has become the preferred choice for pharmaceutical companies around the world. It offers reliable sterilization, excellent heat penetration, shorter processing times, and compliance with international regulatory standards. Whether a company manufactures injectable drugs, IV fluids, surgical products, laboratory equipment, or pharmaceutical components, saturated steam sterilization plays an essential role in maintaining product quality.
In this blog, we'll explain what a Saturated Steam Sterilizer is, how it works, where it is used, its major benefits, validation requirements, and why choosing a reliable manufacturer like Mediclave Industries makes a significant difference.
What Is a Saturated Steam Sterilizer?
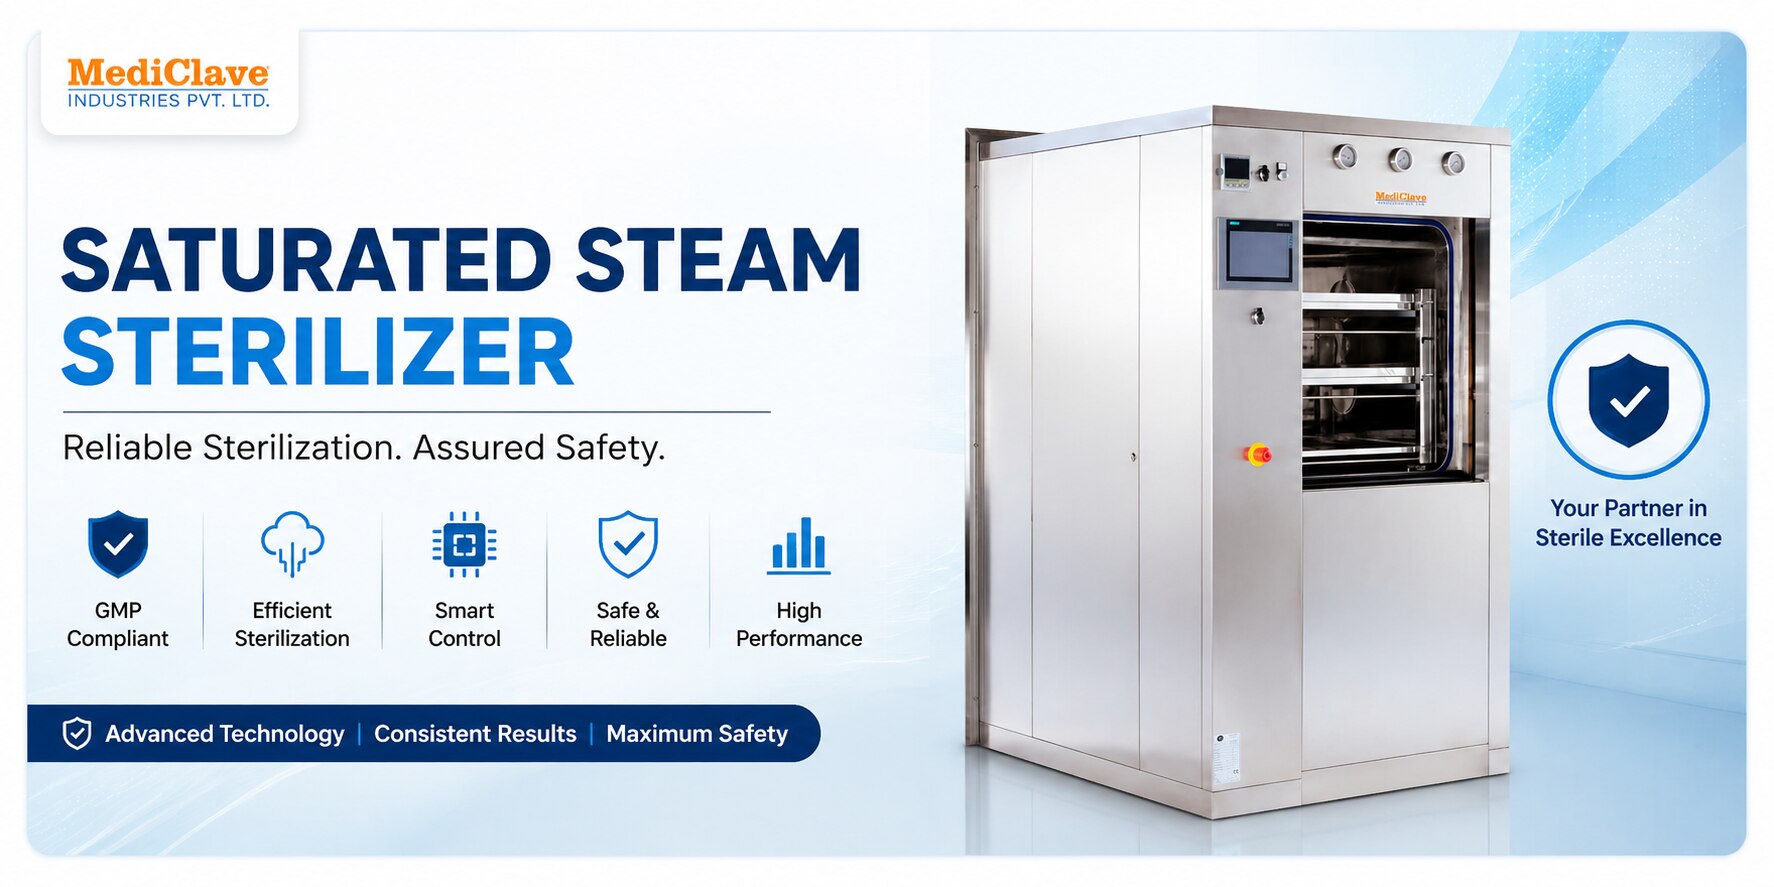
A Saturated Steam Sterilizer is a pharmaceutical-grade sterilization system that uses pure saturated steam under controlled pressure and temperature to eliminate microorganisms, bacteria, fungi, viruses, and bacterial spores from pharmaceutical products and equipment.
Unlike dry heat sterilization, saturated steam transfers heat much faster because steam releases its latent heat when it condenses on cooler surfaces. This rapid heat transfer allows complete sterilization while maintaining product integrity for many heat-resistant materials.
Modern pharmaceutical saturated steam sterilizers are designed with advanced automation, PLC-based controls, precise temperature monitoring, pressure regulation, data recording, and validation features to ensure every sterilization cycle meets GMP requirements.
Companies looking for a high-performance pharmaceutical sterilizer can explore the Saturated Steam Sterilizer offered by Mediclave Industries:
https://www.mediclaveindustries.in/saturated-steam-sterilizer
Why Is Saturated Steam Preferred in Pharmaceutical Manufacturing?
Steam has been trusted for sterilization for decades because it provides exceptional microbial destruction while remaining environmentally friendly.
Some reasons why saturated steam is widely preferred include:
Excellent heat penetration
Uniform temperature distribution
Reliable sterilization cycles
No toxic chemical residues
Faster cycle completion
Lower operating costs
Easy validation
Compliance with GMP and FDA requirements
These advantages make saturated steam one of the safest and most economical sterilization methods for pharmaceutical industries.
How Does a Saturated Steam Sterilizer Work?
The sterilization process follows several carefully controlled stages.
1. Loading
Products are loaded into the sterilizer chamber using validated loading patterns that ensure proper steam circulation.
2. Air Removal
Air is removed from the chamber using vacuum pumps or steam flushing.
Removing air is extremely important because trapped air creates cold spots where sterilization may not be effective.
3. Steam Injection
Pure saturated steam enters the chamber and replaces the remaining air.
The steam completely surrounds every surface of the products being sterilized.
4. Sterilization Holding Phase
The chamber maintains a specific temperature and pressure for a predetermined time.
Common sterilization conditions include:
121°C for 15–30 minutes
134°C for shorter sterilization cycles
The exact cycle depends on the product and validation requirements.
5. Drying
After sterilization, moisture is removed using vacuum drying.
Dry products help prevent microbial contamination during storage.
6. Cooling
The chamber gradually returns to safe conditions before unloading.
Every stage is monitored and recorded to ensure complete traceability.
Applications of Saturated Steam Sterilizers
These sterilizers are used across numerous pharmaceutical and healthcare applications.
Typical applications include:
Injectable medicines
Glass vials
Rubber stoppers
Surgical instruments
Stainless steel vessels
Production utensils
Laboratory equipment
Stainless steel containers
Culture media
Pharmaceutical accessories
Machine components
Manufacturing tools
Process equipment
Their versatility makes them an indispensable part of pharmaceutical production facilities.
Industries That Use Saturated Steam Sterilizers
Many industries rely on saturated steam sterilization.
These include:
Pharmaceutical manufacturing
Biotechnology
Vaccine production
Hospitals
Medical device manufacturing
Research laboratories
Food processing
Cosmetic manufacturing
Veterinary pharmaceutical industries
Healthcare institutions
Each industry requires consistent sterilization to maintain product quality and customer safety.
Key Features of Modern Saturated Steam Sterilizers
Today's pharmaceutical sterilizers include advanced technology that improves productivity and reliability.
Important features include:
Stainless steel construction
PLC and HMI control system
Automatic operation
High-quality insulation
Vacuum drying system
Uniform steam distribution
Temperature sensors
Pressure monitoring
Data logging
Batch reporting
Password protection
Alarm systems
Safety interlocks
Validation support
Energy-efficient operation
These features simplify operation while ensuring consistent sterilization performance.
Importance of Steam Quality
The quality of steam directly affects sterilization efficiency.
Pharmaceutical facilities typically use pure steam generated by dedicated systems to prevent contamination.
Steam should be:
Dry
Clean
Free from chemicals
Free from non-condensable gases
Properly filtered
Many pharmaceutical companies use a Pure Steam Generator to produce high-purity steam for sterilization processes.
Learn more here:
https://www.mediclaveindustries.in/pure-steam-generator
Using high-quality steam helps improve validation, equipment life, and product safety.
Water Quality Matters Too
Steam quality depends heavily on water quality.
Pharmaceutical plants often produce Water for Injection (WFI) using advanced purification systems.
A Multi Column Distillation Plant helps generate pharmaceutical-grade WFI used for pure steam production.
Read more:
https://www.mediclaveindustries.in/multi-column-distillation-plant
Combining purified water with pure steam ensures the highest level of sterility required for pharmaceutical manufacturing.
Validation of Saturated Steam Sterilizers
Validation ensures the sterilizer consistently performs according to specifications.
Typical validation includes:
Installation Qualification (IQ)
Confirms proper installation.
Operational Qualification (OQ)
Verifies equipment functions correctly.
Performance Qualification (PQ)
Confirms successful sterilization under actual production conditions.
Additional testing includes:
Heat distribution studies
Heat penetration studies
Biological indicator testing
Bowie-Dick tests
Leak tests
Vacuum tests
These validation procedures help maintain regulatory compliance.
Regulatory Compliance
Pharmaceutical companies must comply with various international standards.
A properly designed Saturated Steam Sterilizer supports compliance with:
GMP
cGMP
US FDA
WHO GMP
EU GMP
ISO standards
Validation protocols
Data integrity requirements
Compliance reduces manufacturing risks and improves product acceptance in global markets.
Advantages Over Other Sterilization Methods
Compared to chemical sterilization, saturated steam offers several advantages.
Faster Sterilization
Steam transfers heat rapidly.
Lower Operating Costs
Steam is economical and widely available.
Environmentally Friendly
No harmful chemical residues remain.
Better Penetration
Steam reaches complex surfaces more effectively.
Easy Validation
Steam sterilization is well-established and easier to validate than many alternative technologies.
Relationship with Other Pharmaceutical Sterilizers
Different products require different sterilization methods.
For example:
Heat-sensitive pharmaceutical products may require a Steam Air Mixture Sterilizer that combines steam and compressed air for controlled pressure sterilization.
Product details:
https://www.mediclaveindustries.in/steam-air-mixture-sterilizer
Similarly, liquid-filled containers requiring gentle sterilization often use a Super Heated Water Shower Sterilizer.
Learn more:
https://www.mediclaveindustries.in/super-heated-water-shower-sterilizer
Choosing the right sterilizer depends on product characteristics, packaging materials, and validation requirements.
Cleaning Before Sterilization
Effective sterilization begins with proper cleaning.
Residual product, oils, or contaminants can reduce sterilization efficiency.
Pharmaceutical manufacturers frequently use CIP & SIP Systems for automated cleaning and sterilization of processing equipment.
More information:
https://www.mediclaveindustries.in/cip-sip-system
Automated cleaning improves consistency while reducing manual intervention and contamination risks.
Best Practices for Operating a Saturated Steam Sterilizer
To achieve the best results, pharmaceutical manufacturers should follow established operating procedures.
Recommended practices include:
Perform preventive maintenance regularly.
Monitor chamber pressure and temperature.
Use validated loading patterns.
Calibrate sensors periodically.
Inspect door seals routinely.
Verify steam quality.
Record every sterilization cycle.
Replace worn components promptly.
Conduct regular biological testing.
Train operators thoroughly.
Following these practices improves equipment reliability and extends operational life.
Common Mistakes to Avoid
Some common errors can reduce sterilization effectiveness.
Avoid:
Overloading the chamber
Blocking steam circulation
Using poor-quality steam
Ignoring preventive maintenance
Skipping validation
Improper loading arrangements
Operating with damaged gaskets
Incomplete documentation
Incorrect cycle selection
Preventing these mistakes helps maintain consistent sterilization performance.
Choosing the Right Saturated Steam Sterilizer
Before purchasing a sterilizer, manufacturers should evaluate several important factors.
Consider:
Chamber capacity
Production volume
Automation level
Utility consumption
Validation support
Control system
Material quality
Service availability
Spare parts support
Documentation
Regulatory compliance
Future expansion requirements
Selecting the right equipment improves operational efficiency and reduces long-term operating costs.
Why Choose Mediclave Industries?
Mediclave Industries is committed to delivering high-quality pharmaceutical sterilization solutions designed for modern manufacturing environments.
Its equipment is engineered with precision, built using premium materials, and developed to meet the demanding requirements of pharmaceutical production. Every machine is designed to support reliable sterilization, operational efficiency, and regulatory compliance.
Customers benefit from:
Robust stainless steel construction
Advanced PLC-based automation
Reliable temperature and pressure control
GMP-compliant design
Validation-friendly systems
Custom-built solutions
Experienced engineering support
Comprehensive documentation
Excellent after-sales service
Long equipment life
In addition to Saturated Steam Sterilizers, Mediclave Industries manufactures a complete range of pharmaceutical process equipment, sterilization systems, water systems, and cleanroom solutions that help pharmaceutical companies build efficient and compliant production facilities.
Conclusion
A Saturated Steam Sterilizer is much more than a sterilization machine—it is one of the most important quality assurance systems in pharmaceutical manufacturing. By using pure saturated steam under carefully controlled conditions, it provides dependable sterilization for equipment, containers, components, and pharmaceutical products while supporting compliance with global regulatory standards.
As pharmaceutical manufacturing continues to evolve, companies need sterilization systems that deliver consistent performance, easy validation, operational efficiency, and long-term reliability. Investing in a high-quality Saturated Steam Sterilizer helps reduce contamination risks, improve product quality, enhance operational productivity, and protect patient safety.
Whether you are setting up a new pharmaceutical facility or upgrading an existing production line, choosing advanced sterilization equipment from Mediclave Industries can help ensure your manufacturing process remains efficient, compliant, and future-ready. With a comprehensive portfolio that includes Saturated Steam Sterilizers, Pure Steam Generators, Multi Column Distillation Plants, Steam Air Mixture Sterilizers, Super Heated Water Shower Sterilizers, and CIP & SIP Systems, Mediclave Industries provides complete pharmaceutical process solutions tailored to the evolving needs of the healthcare and pharmaceutical industries.
